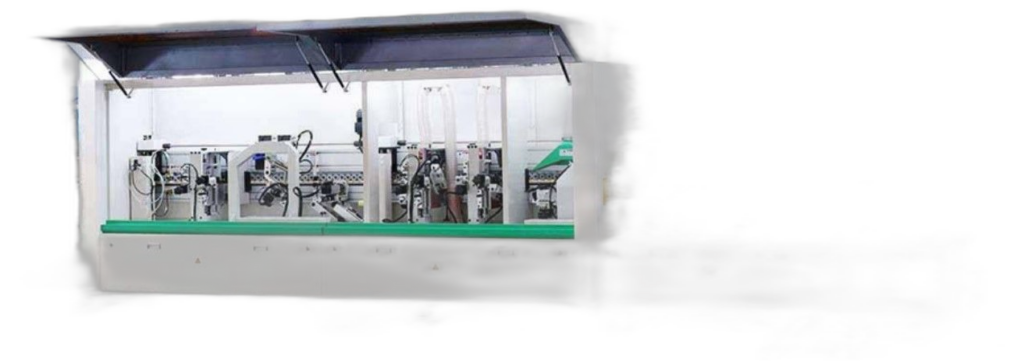
PMSK PE-568J-S кромкооблицовочный станок с прифуговкой
Ценапо запросу
Цена минимальной комплектации. Итоговая зависит от опций.
PMSK PE-568J-S - автоматический односторонний кромкооблицовочный станок для приклеивания кромки при помощи горячего клея-расплава и/или полиуретанового клея расплава на прямолинейные щитовые детали с четырех сторон с последующей финишной обработкой.
- Пусконаладка и обучение оператора
- Гарантия и сервис в Петербурге
- Поставка под ключ
О продукте
Описание
Характеристики:
Комплектация:
- Патрубки аспирации для обрабатывающих групп расположены сверху станка;
- Подвижный пульт управления со стороны входа в станок для удобства оператора;
- Электрошкаф расположен внутри станины и имеет дверцу для легкого доступа при осуществлении сервисных работ;
- Подающий транспортер с пластинами, покрытыми резиной с высоким коэффициентом сцепления, закрепленными на 28А-1 промышленной цепи;
- Перемещение пластин транспортера происходит по двум шлифованным закаленным направляющим, обеспечивающим прямолинейность перемещения и устойчивость к боковым нагрузкам;
- Суппорт с поддерживающими роликами расположен параллельно подающей ленте. Суппорт имеет длину на весь станок и может выдвигаться благодаря телескопической системе раскрытия. Поддерживающие пластиковые ролики снабжены стальными шарнирами;
- Цветной сенсорный монитор DELTA (Тайвань);
Графическое представление всех
обрабатывающих узлов и их состояния (вкл/выкл);
Управление обрабатывающими узлами и
автоматический запуск двигателей;
Контроль и регулирование температуры клея;
Выбор первого или второго прохода без необходимости смены программы;
Помощь в диагностике неисправностей;
Частичные и абсолютные статистические показатели: количество обработанных деталей и израсходованной кромки, количество запусков станка и время наработки подающего транспортера; - Устройство нанесения антиадгезионной жидкости;
Устанавливается перед узлом прифуговки. Наносит на плоскость заготовки специальную жидкость предотвращающую налипание клея на лицевую поверхность заготовки; - Узел предварительного фрезерования подготавливает торцевую поверхность плиты к дальнейшему нанесению клея.
При помощи двух алмазных фрез, вращающихся на встречу друг другу для предотвращения сколов, срезают заданную величину с плиты, тем самым убирает возможные сколы, «ступеньки» оставшиеся после распила или припухлости панели после длительного хранения.
Узел имеет два высокочастотных двигателя.
Перемещение узла происходит по ТНК направляющим, а также оснащен централизованной системой смазки направляющих!
Удобная регулировка узла по высоте, позволяет существенно дольше поддерживать инструмент в рабочем состоянии.
Удобная регулировка фрез относительно друг друга, экономит время при перенастройке станка после замены фрез.
Ввод в работу синхронизирован. - Клеевая ванна для EVA и PU клея расплава Позволяет выполнять быстрый переход между типами/цветами применяемого клея. Подача клея в ванну ведется из устройства предварительного плавления для клея
- Специальная компактная конструкция, уменьшающая количество расплавленного клея, ожидающего нанесения, в целях максимального сохранения исходных характеристик клея.
- Система сброса остатков клея с пульта управления.
- Ручная регулировка расхода.
- Короткое время нагрева клея при запуске станка благодаря небольшим размерам ванны. Устройство предварительного плавления клея cлужит для автоматического добавления в клеевую ванну клея, нагретого до рабочей температуры.
- Гильотинный нож для рулонной кромки.
- Один прикаточный ролик большого диаметра, с синхронизированным вращением с клеевым роликом, пневматическим давлением, служит для прикатки кромми а также для максимально быстрого снятия тепла с кромочного материала.
-ЧЕТЫРЕ неприводных ролика, 2 первых из которых с противоположно направленной конической формой для оптимальной прикатки наклеиваемой кромки.
- Пневматическая регулировка прижимных роликов
- Горизонтальный магазин рулонной кромки - Торцовочный узел
Выполняет торцевание передних и задних свесов кромки (также работает с деталями пост/софт-форминг)
- 2 высокочастотных двигателя
- Двигатели движутся без люфтов по призматическим направляющим с возвратным движением шариков
- Узел оснащен централизованной системой смазки направляющих!
- Копиры для точного позиционирования инструмента по отношению к точке обработки
- Узел укомплектован торцовочными дисками - Узел снятия свесов
Узел имеет мощную конструкцию, опирается на станину, имеет высокую пространственную жесткость.
- 2 высокочастотных двигателя
- Ручной наклон двигателей
- Копиры для точного позиционирования инструмента
по отношению к точке обработки: вертикальные дисковые копиры и фронтальные тарельчатые копиры
- Круглые ручки для настройки положения с механическими цифровыми индикаторами
- Пневматическое отведение узла
- Оснащен системой аспирации - Узел радиусной циклевки
Узел устраняет следы от фрез (волнистость) при работе с пластиковыми кромками. Имеет мощную конструкцию, опирается на станину, имеет высокую пространственную жесткость.
- Дисковые копиры для точного позиционирования инструмента по отношения к точке обработки
- Пневматическое отведение узла
- Круглые ручки для настройки положения с механическими цифровыми индикаторами
- Узел оснащен системой обдува укомплектован двумя ножами (R=2)
- Узел оснащен механизмом отделения стружки от заготовки после циклевания. - Устройство обработки клеевого шва (Клеевая цикля)
Удаляет остатки клея в месте клеевого шва.
По желанию клиента возможна комплектация разными видами клеевой цикли.
1. Плоская цикля (классическая) с жесткими твердосплавными пластинами.
- Две пары вертикальных дисковых копиров
- Пневматическое приведение в рабочее положение и отвод
- Самонастраивающиеся неперетачиваемые ножи
2. Гибкая цикля со сменными эластичными лезвиями.
две пары вертикальных дисковых копиров пневматическое приведение в рабочее положение и отвод сменные неперетачиваемые лезвия.
Узел циклевания оснащен механизмом (пневматический зажим)отделения стружки от заготовки после циклевания. - Устройство распыления очищающей жидкости
Устанавливается перед полировальным узлом, повышает чистоту детали и качество полировки наклеенной кромки, способствует лучшему удалению разделительной жидкости. - Узел полировки
- Два полировальных круга и два электродвигателя мощностью по 0,37 кВт - Автоматическая система смазки.
- Экономит время на техническое обслуживаем станка, гарантирует своевременную подачу смазки в динамические узлы.
- Осуществляется смазка следующих узлов станка: конвейер подачи деталей, узел прифуговки, узел торцовки. - Электрокомпоненты ABB Швейцария, Schneider Electric (Франция)
- Моторизированный подъем-опускание прижимной балки
Параметры
Характеристики
| Толщина кромки | 0.4-3мм |
|---|---|
| Ширина кромкооблицовки | 12-65мм |
| Толщина заготовки | 10-60мм |
| Ширина заготовки | 260мм |
| Скорость подачи | 0-23м/мин |
| Диаметр вытяжных патрубков | Ø100мм х 5 |
| Рабочее давление | 0.7МПа |
| Общая мощность | 19кВт |
| Вес станка | 2200кг |
| Габариты | 5500х1050х1750мм |
Смотрите также
Похожее оборудование
-
Кромкооблицовочный станок PMSK PE-668J-2S-C с присадкой
Ценапо запросуЗаявка -
Автоматический кромкооблицовочный станок Olimpic K360
Ценапо запросуЗаявка -
PMSK PE-668J автоматический кромкооблицовочный станок
Ценапо запросуЗаявка -
Подберём оборудование под задачу
Опишите, что производите и какой объём нужен. Инженер предложит 2-3 варианта с ценами и сроками.
- Расчёт в течение рабочего дня
- Подбор по бюджету и загрузке цеха
- Без навязывания лишних опций